Spør alle som har brukt et helt skift på en produksjonslinje hva som frustrerer dem mest, og svaret kommer sjelden tilbake som roboter eller syklustider. Det er den manglende delen. Én feste, pakning eller brakett som allerede burde sitte på arbeidsstasjonen, men som ikke er det, kan stoppe hele linjen og sende en operatør til fots over anlegget. Kitting-prosessen i produksjonen er til for å fjerne akkurat den typen avfall fra arbeidsdagen.
Etter mer enn ti år med bygging av enhetslastede metallcontainere og tilpasset logistikkutstyr for fabrikker, varehus og kjølekjedeoperasjoner, har vi sett kitting lykkes og mislykkes i omtrent like stor grad. Forskjellen er sjelden programvaren. Det er nesten alltid om noen har tenkt nøye over det fysiske settet, hvor det er forberedt og hvordan det reiser til brukspunktet.
Kitting er praksisen med å samle hver komponent, feste, delenhet og dokumentasjon som kreves for å fullføre én produksjonsenhet, eller én arbeidsordre, og presentere dem sammen i en enkelt identifisert beholder som leveres til bruksstedet. I stedet for at en operatør går til hyllene og plukker enkeltdeler, kommer et sett komplett, i riktig mengde, til rett stasjon, til rett tid.
Definisjonen høres enkel ut, noe som er en del av problemet. Kitting ser ikke ut som noe annet enn å legge deler i en boks, så det blir ofte behandlet som en ettertanke og gitt til den som har fritid. I praksis er det en kontrollert, repeterbar prosess med egen stykkliste, egne identifikatorer, egen plukkelogikk og egen retursløyfe for tomme beholdere. Vi har skrevet før om metal kitting og montering i lean produksjon , og det samme temaet kommer stadig tilbake: disiplin leverer resultatet, ikke beholderen alene.
De tre ordene brukes om hverandre i møter, og den forvirringen skaper reelle problemer når et team prøver å forbedre en aktivitet mens de måler en annen.
| Aktivitet | Formål | Utgang | Typisk eier |
|---|---|---|---|
| Kitting | Mate én produksjonsenhet eller arbeidsordre | Et komplett sett klart til konsum | Lager eller sett klargjøringsområde |
| Bunting | Grupper varer for salg, frakt eller kampanjer | En pakke som kan selges eller sendes med flere varer | Emballasje eller oppfyllelse |
| Montering | Koble komponentene sammen permanent | En funksjonell delenhet eller ferdig produkt | Produksjonslinje |
Kitting forbereder; monteringskonstruksjoner. Når et anlegg begynner å sette fester for en monteringscelle, har det ikke flyttet monteringsarbeidet oppstrøms. Det har flyttet handlingen med å finne og bekrefte deler ut av cellen slik at cellen kan gjøre det den er designet for å gjøre.
Hvert anlegg tilpasser detaljene, men en gjennomførbar prosess følger vanligvis samme sekvens.
Den riktige tilnærmingen avhenger av hvor lenge produktet sitter på en stasjon, hvor store delene er og hvor mye plass det er på linjesiden.
Det er her de fleste kitting-prosjekter blir vunnet eller tapt. Et sett er bare så godt som beholderen som bærer den, og den beholderen må tilfredsstille fire krav på en gang: hold delene uten skade, presenter dem slik at de blir gjenkjent på sekunder, reise trygt mellom områdene, og brett eller hekke når den er tom, slik at returreisen ikke er bortkastet.
Returbare stålbeholdere gjør det meste av dette arbeidet i produksjonen. En sammenleggbar stålplate med interne skillevegger holder tunge maskinerte deler adskilt, stabler for oppbevaring og bretter for turen tilbake til setteområdet.
 Euro Foldable Steel Stillage for produksjonslogistikk Sammenleggbar, stabelbar stålplate med 800 kg last, halvåpnende inngangsdør og skillevegger for å holde tunge maskinerte deler organisert. Se produkt →
Trådnettversjoner bytter litt beskyttelse for synlighet, noe som hjelper når en plukker trenger å bekrefte en telling uten å åpne noe.
 Sammenleggbar metalltrådnettbeholder BTS-BM01 Sammenleggbar stabelbar netting med 1000 kg belastning; synlig innhold bidrar til å bekrefte tellinger samtidig som det støtter håndtering av lager og industrielle deler. Se produkt →
Bilfabrikker viser hvor langt dette kan gå. Et sett for en motorlinje er ikke en tote med noen få bolter i den; det er et dedikert stativ som beskytter en ferdig komponent, plasserer den for operatøren og returnerer for neste syklus. Den typen utstyr står i sentrum for det vi bygger for produsenter av bildeler , og det er en nyttig påminnelse om at kitting-avgjørelser og container-avgjørelser vanligvis er den samme avgjørelsen.
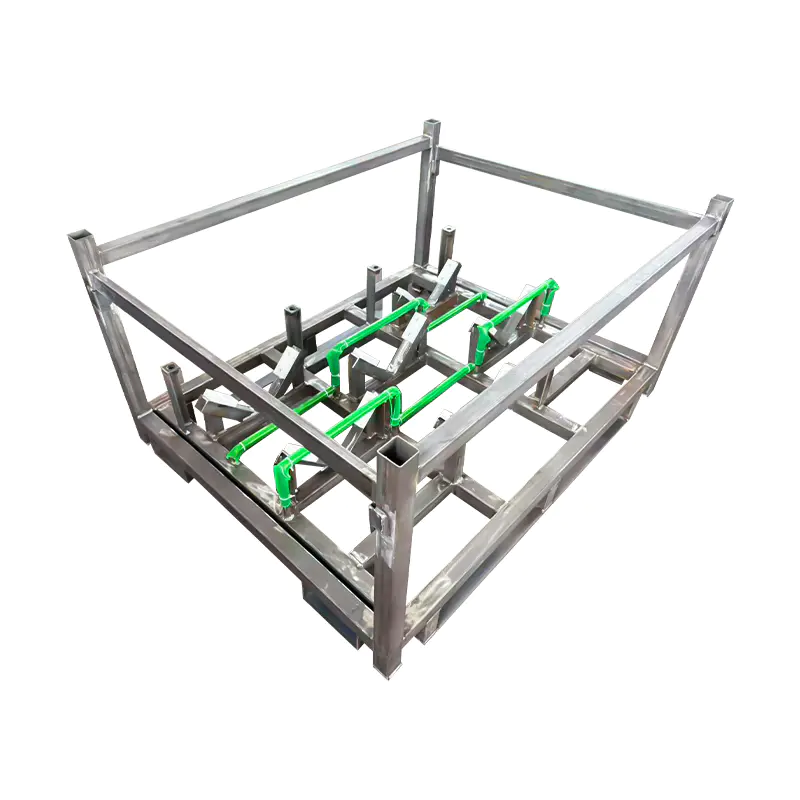 Stablebart motoroppbevaringsstativ for tunge komponenter Kraftig stabelbar stativ med V- og U-formede PVC-omviklede braketter for å holde motorer, pluss gaffeltruckkompatibel åpen base for motorhåndtering. Se produkt →
Tre praktiske regler hjelper på utvelgelsestidspunktet. Hold det lastede settet innenfor en komfortabel skyve- og løftevekt, og før den rundt en slepebåt hvis den ikke kan flyttes trygt for hånd. Standardiser fotavtrykksstørrelser der du kan, slik at stativer, lastebiler og hyller fortsetter å fungere etter hvert som produktene endres. Merk til slutt beholderen og settet, ikke bare hyllen, fordi beholderen reiser og hyllen ikke.
Måling holder prosessen ærlig. Et kort sett med indikatorer er vanligvis nok: settnøyaktighet, syklustid for settforberedelse, lagerverdi på linjesiden, lagerutgang-induserte linjestopp, returhastighet for beholderen og operatørens gangavstand per skift. Disse tallene, gjennomgått månedlig, viser om prosessen modnes eller driver.
Det er også verdt å se forholdet mellom forberedelsesarbeid og linjetiden det sparer. Kitting flytter arbeid oppstrøms, og poenget er at oppstrømsarbeid er billigere, raskere og mer nøyaktig enn det samme arbeidet utført av en dyktig montør på en flaskehalsstasjon.
Kitting-prosessen i produksjon er ikke et teknologiprosjekt. Det er en operativ vane støttet av rene data, pålitelige beholdere og en retursløyfe ingen trenger å bli minnet om. Få de tre tingene riktig, og linjen slutter å spørre hvor delene er, noe som er akkurat hva et veldrevet anlegg høres ut som.


Copyright © 2024 Shanghai Betis Logistics Equipment Co., Ltd. All Rights Reserved.